
Machine Utilization — The 1440-Minute Analysis
Every single day has exactly 1440 minutes (24 hours × 60). Now ask yourself this simple question: "How many of those 1440 minutes is my machine actually making money?"
Most plant managers cannot answer this. They know their daily production in tons. They know their monthly target. But they don't know where the "lost minutes" are hiding. In this blog, I will show you exactly how to find them — using nothing but a notebook and Excel.
🎯 Why 1440 Minutes Matters
If your machine runs at full speed for 1440 minutes, you make 100% production. But in reality, no machine runs 1440 minutes a day. Boats need changing. Web breaks happen. Operators take breaks. Maintenance steals time. The question is not "will you lose minutes?" — it's "how many?"
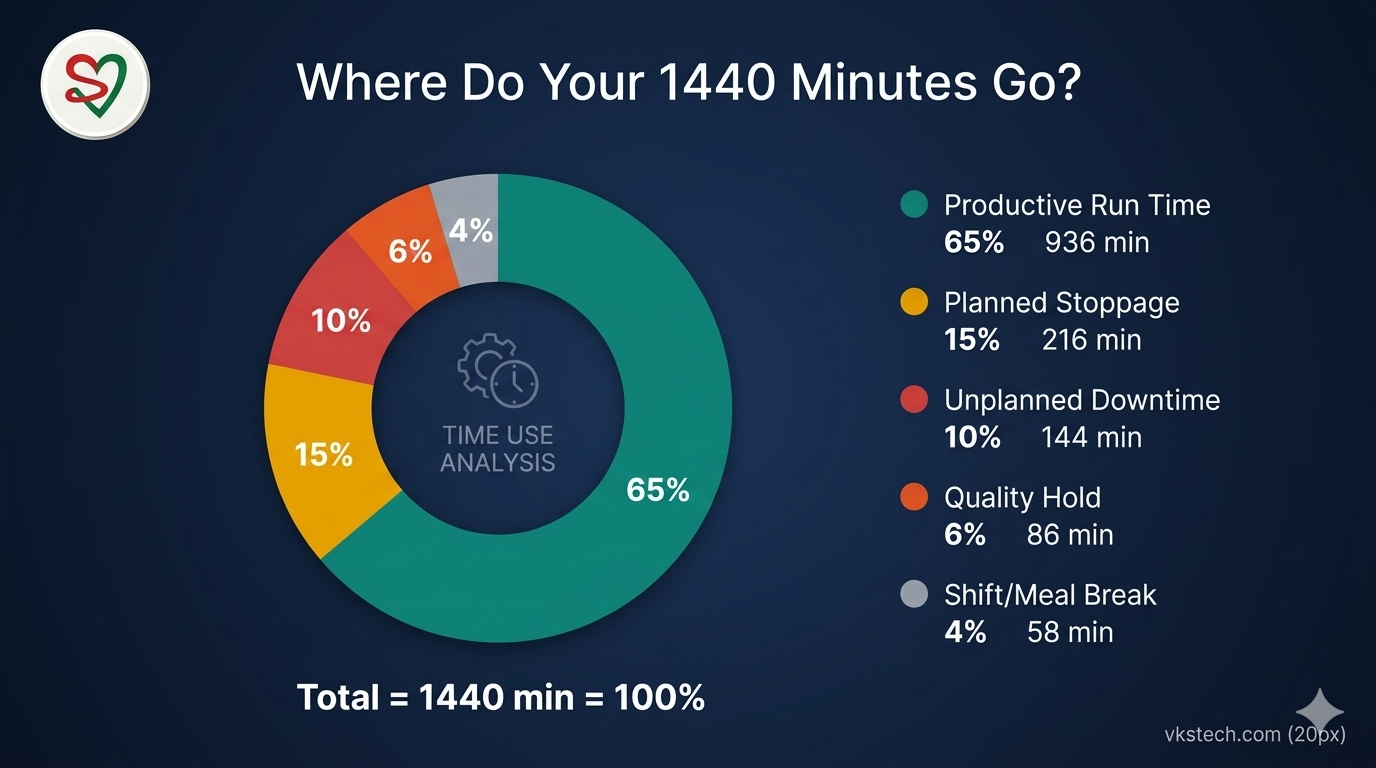
⏱️ Where Do Your 1440 Minutes Go?
Here is a typical day in a metallization plant. Your numbers may vary, but this is the industry average:
| Time Category | Minutes | % of Day |
|---|---|---|
| ✅ Productive Run Time | 936 min | 65% |
| 🔧 Planned Stoppage (Boat change, Setup) | 216 min | 15% |
| ⚠️ Unplanned Downtime (Breakdown, Web break) | 144 min | 10% |
| 📋 Quality Hold / OD Adjustment | 86 min | 6% |
| ☕ Shift Change / Meal Break | 58 min | 4% |
Total = 1440 minutes. If your productive time is below 65%, you have room to improve. World-class plants hit 80%+.
📊 OEE — The Magic Formula
OEE stands for Overall Equipment Effectiveness. It's the single most important number every plant manager should track. Here is the simple formula:
Where:
- Availability = Run Time ÷ Planned Time
- Performance = Actual Speed ÷ Maximum Speed
- Quality = A-Grade Production ÷ Total Production
Example: 90% × 85% × 95% = 72% OEE
Think of your shift like a thali. 1440 minutes is your full plate. Some minutes go to dal (production), some to roti (boat change), some are spilled (breakdown).
🍽️ OEE in one line: "How long machine ran × How fast it ran × How good the film was made"
⏱️ What 60 lost minutes really means: 1 hour of your hard work wasted = approximately 5 jumbo rolls lost from your shift. Every minute you save = one more roll for your shift report.

🚨 Top 5 Time Killers in Metallization
These are the 5 biggest reasons your machine loses minutes every single day:
- Boat Change (45-60 min) — Cooling, replacement, vacuum re-pull
- Web Break (15-30 min each) — Re-threading the film through all stations
- OD Adjustment (10-20 min) — Stabilizing wire feed to hit target OD
- Slitter Changeover (20-30 min) — New customer width, blade reset
- Power Trip / Breakdown (variable) — Unpredictable, biggest profit killer

🎯 5 Tips to Improve Utilization
- Track every stoppage in Excel — Date, time, reason, duration. Patterns will appear in 30 days.
- Reduce boat change time — Pre-stage new boats during run, train operators in fast-change technique
- Web break root cause — Most breaks come from 2-3 specific reasons. Fix those first.
- Stabilize OD faster — Use SOPs and operator checklists to reduce adjustment time
- Daily 10-minute review — Every morning, supervisor reviews previous day's losses with shift in-charge
मशीन यूटिलाइज़ेशन — 1440 मिनट का हिसाब
हर दिन में बिल्कुल 1440 मिनट होते हैं (24 घंटे × 60)। अब अपने आप से ये आसान सवाल पूछिए: "इन 1440 मिनट में से मेरी मशीन कितने मिनट सच में पैसा कमा रही है?"
ज़्यादातर प्लांट मैनेजर इसका जवाब नहीं दे सकते। उन्हें रोज़ का प्रोडक्शन टन में पता होता है। महीने का टारगेट पता होता है। लेकिन ये पता नहीं होता कि "खोए हुए मिनट" कहाँ छुपे हैं। इस ब्लॉग में मैं आपको बताऊंगा कि उन्हें कैसे ढूंढें — सिर्फ एक नोटबुक और Excel से।
🎯 1440 मिनट क्यों मायने रखते हैं
अगर आपकी मशीन 1440 मिनट फुल स्पीड पर चले, तो 100% प्रोडक्शन होगा। लेकिन हकीकत में कोई मशीन रोज़ 1440 मिनट नहीं चलती। बोट बदलना पड़ता है। वेब ब्रेक होते हैं। ऑपरेटर ब्रेक लेते हैं। मेंटेनेंस समय खाता है। सवाल ये नहीं है "क्या मिनट खोएंगे?" — सवाल है "कितने खोएंगे?"
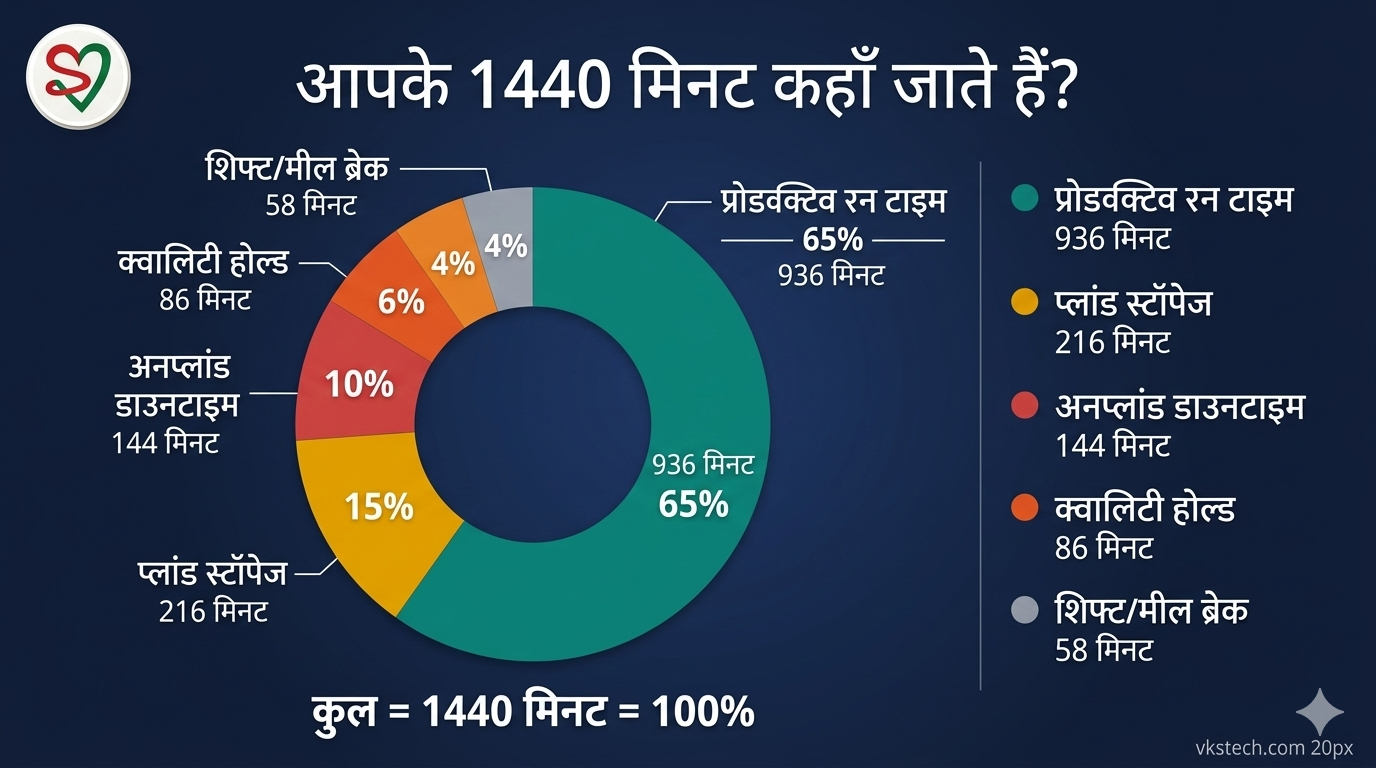
⏱️ आपके 1440 मिनट कहाँ जाते हैं?
ये एक मेटलाइज़ेशन प्लांट का आम दिन है। आपके नंबर अलग हो सकते हैं, लेकिन ये इंडस्ट्री एवरेज है:
| समय कैटेगरी | मिनट | दिन का % |
|---|---|---|
| ✅ प्रोडक्टिव रन टाइम | 936 मिनट | 65% |
| 🔧 प्लांड स्टॉपेज (बोट चेंज, सेटअप) | 216 मिनट | 15% |
| ⚠️ अनप्लांड डाउनटाइम (ब्रेकडाउन, वेब ब्रेक) | 144 मिनट | 10% |
| 📋 क्वालिटी होल्ड / OD एडजस्टमेंट | 86 मिनट | 6% |
| ☕ शिफ्ट चेंज / मील ब्रेक | 58 मिनट | 4% |
कुल = 1440 मिनट। अगर आपका प्रोडक्टिव टाइम 65% से कम है, तो सुधार की जगह है। वर्ल्ड-क्लास प्लांट 80%+ हिट करते हैं।
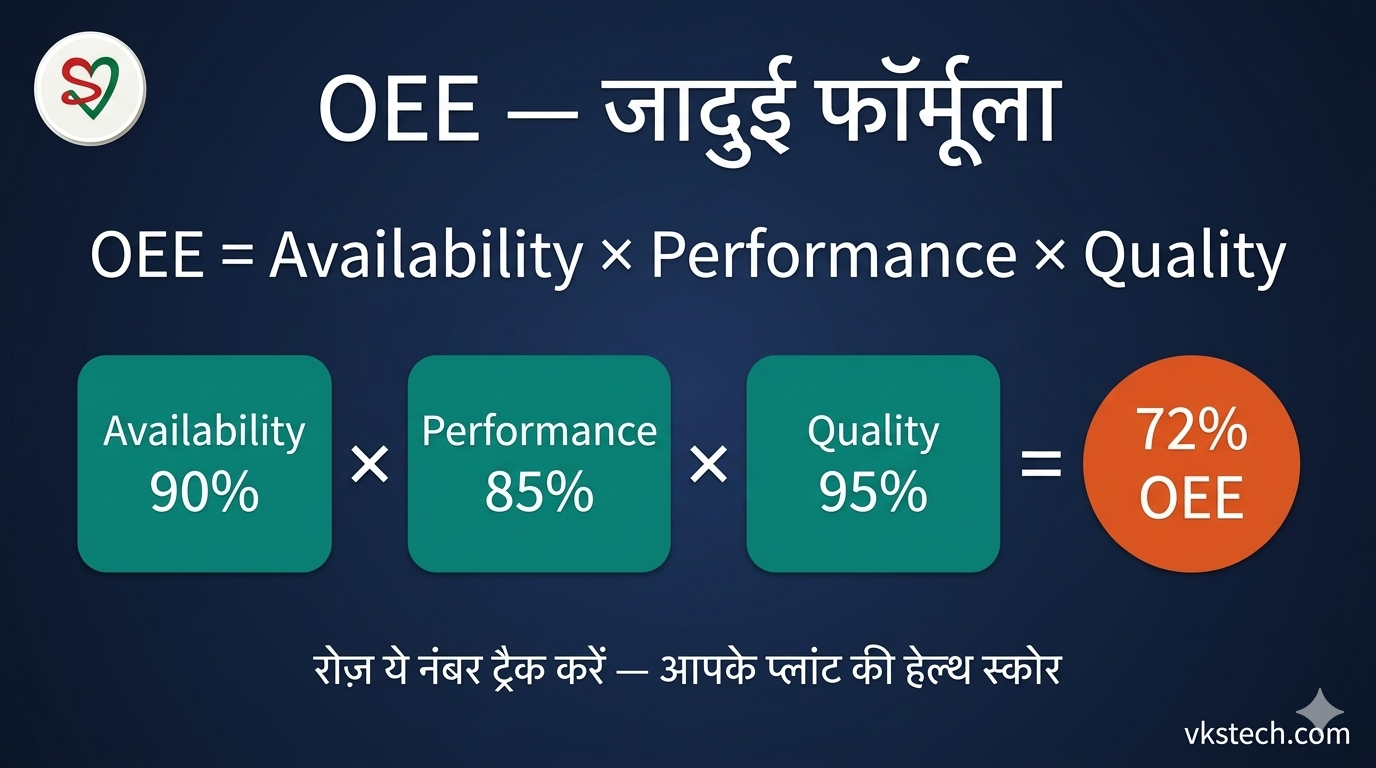
📊 OEE — जादुई फॉर्मूला
OEE का मतलब है Overall Equipment Effectiveness। ये वो एक नंबर है जो हर प्लांट मैनेजर को ट्रैक करना चाहिए। आसान फॉर्मूला:
जहाँ:
- Availability = रन टाइम ÷ प्लांड टाइम
- Performance = असली स्पीड ÷ मैक्सिमम स्पीड
- Quality = A-Grade प्रोडक्शन ÷ कुल प्रोडक्शन
उदाहरण: 90% × 85% × 95% = 72% OEE
अपनी शिफ्ट को एक थाली समझो। 1440 मिनट तुम्हारी पूरी थाली है। कुछ मिनट दाल में जाते हैं (प्रोडक्शन), कुछ रोटी में (बोट चेंज), कुछ गिर जाते हैं (ब्रेकडाउन)।
🍽️ OEE एक लाइन में: "मशीन कितनी देर चली × कितनी तेज़ चली × कितनी अच्छी फिल्म बनी"
⏱️ 60 मिनट खोने का असली मतलब: तुम्हारी 1 घंटे की मेहनत बेकार = लगभग 5 जंबो रोल का नुकसान तुम्हारी शिफ्ट से। हर बचाया हुआ मिनट = तुम्हारी शिफ्ट रिपोर्ट में एक और रोल।
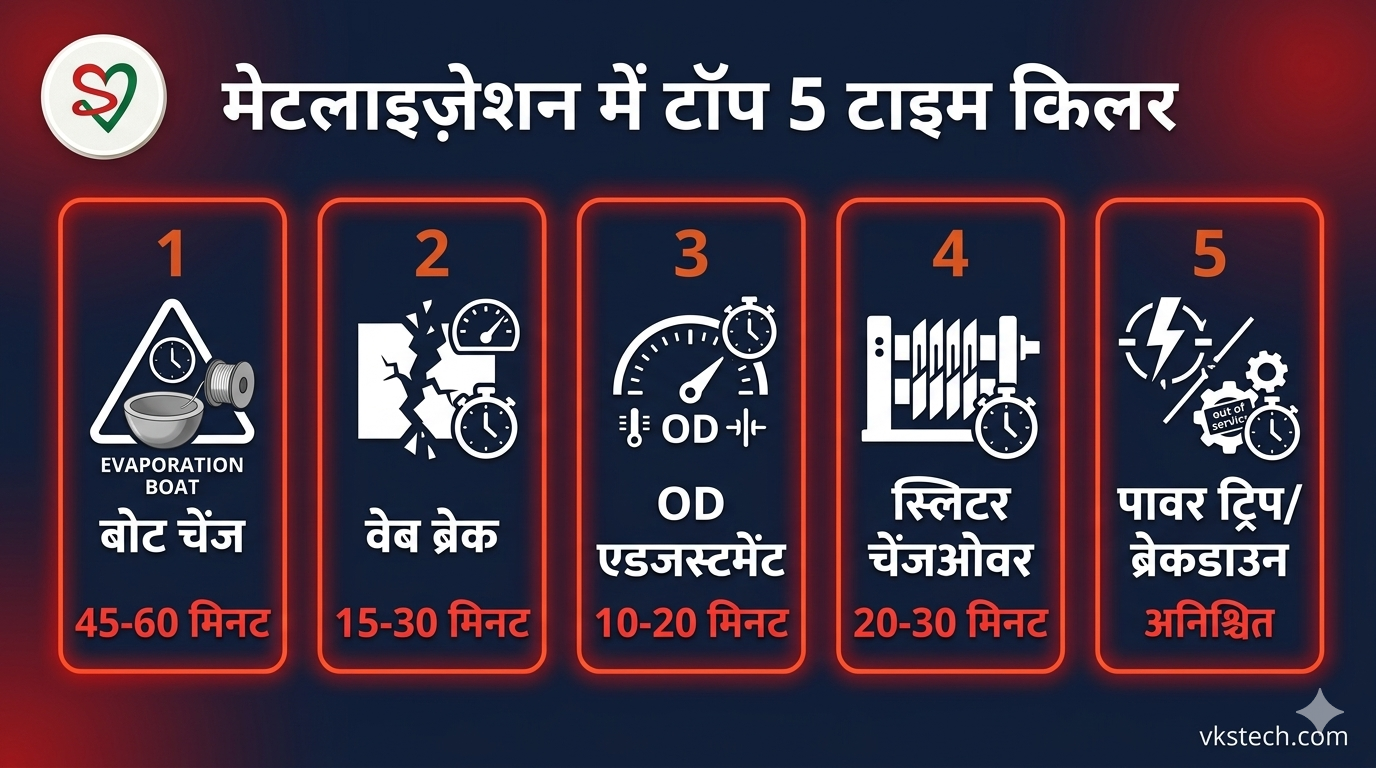
🚨 मेटलाइज़ेशन में टॉप 5 टाइम किलर
ये 5 सबसे बड़े कारण हैं जिनसे आपकी मशीन रोज़ मिनट खोती है:
- बोट चेंज (45-60 मिनट) — कूलिंग, रिप्लेसमेंट, वैक्यूम री-पुल
- वेब ब्रेक (हर बार 15-30 मिनट) — सभी स्टेशन से फिल्म री-थ्रेड
- OD एडजस्टमेंट (10-20 मिनट) — टारगेट OD हिट करने के लिए वायर फीड स्टेबल करना
- स्लिटर चेंजओवर (20-30 मिनट) — नई कस्टमर विड्थ, ब्लेड रीसेट
- पावर ट्रिप / ब्रेकडाउन (अनिश्चित) — सबसे बड़ा प्रॉफिट किलर
🎯 यूटिलाइज़ेशन सुधारने के 5 टिप्स
- हर स्टॉपेज Excel में लिखें — डेट, टाइम, कारण, अवधि। 30 दिन में पैटर्न दिखेंगे।
- बोट चेंज टाइम कम करें — रन के दौरान नए बोट तैयार रखें, ऑपरेटर को फास्ट-चेंज तकनीक सिखाएं
- वेब ब्रेक का मूल कारण — ज़्यादातर ब्रेक 2-3 खास कारणों से होते हैं। पहले उन्हें ठीक करें।
- OD जल्दी स्टेबल करें — SOP और ऑपरेटर चेकलिस्ट से एडजस्टमेंट टाइम कम करें
- रोज़ 10 मिनट का रिव्यू — हर सुबह सुपरवाइज़र पिछले दिन के नुकसान शिफ्ट इन-चार्ज के साथ देखें